产线、工位与布局
在“产线与终端 → 产线与工位”维护产线所属车间、单排或双排布局、工位总数、编号方式与工位名称。
本章仅介绍本企业内获授权的操作。入口和按钮随企业开通范围、员工角色与岗位变化;实图使用测试资料。
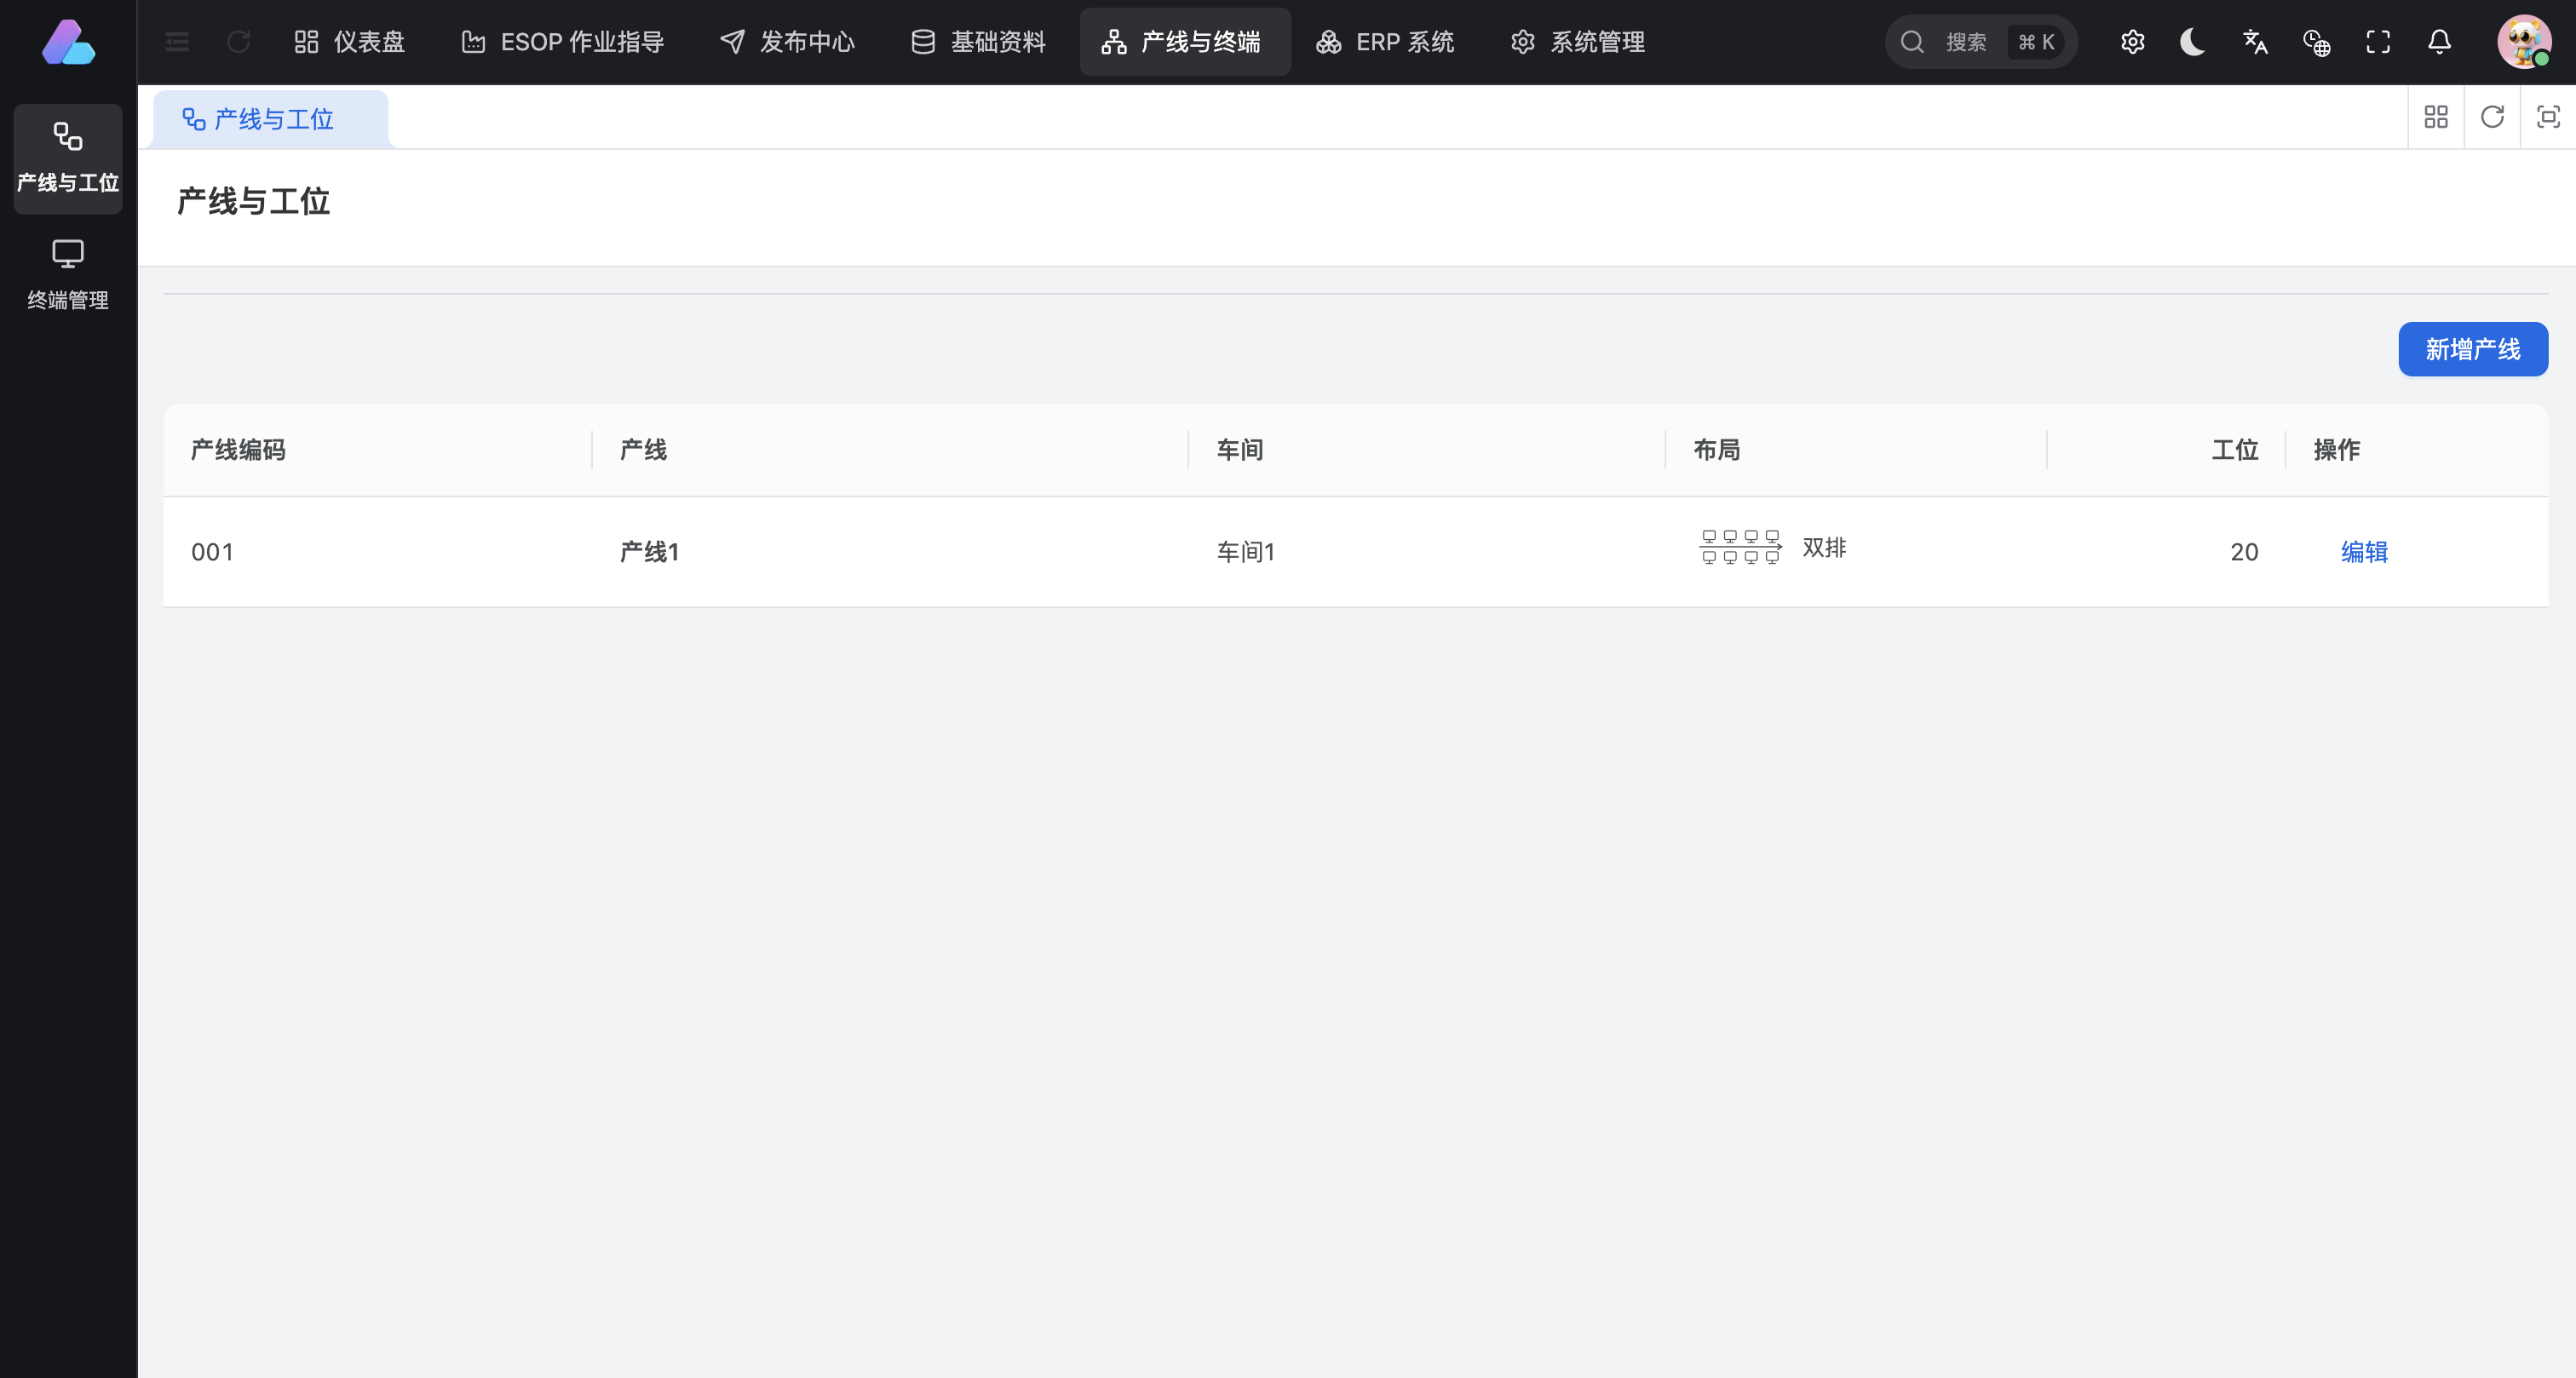
前置条件与字段
| 字段 | 填写要求 |
|---|---|
| 所属车间 | 必选,先建立车间;可用新增入口补充资料。 |
| 产线编码、名称 | 名称必填;编码按企业约定填写或由系统生成。 |
| 工位布局 | 选择单排或双排,与现场设备摆放对应。 |
| 工位总数 | 1–200 个,按实际工位数量设置。 |
| 双排编号方式 | 横向连续,或奇偶分排;以界面预览核对上下排。 |
| 工位名称 | 在布局预览中填写便于现场识别的名称。 |
新增产线步骤
- 点击“新增产线”,选择所属车间并填写产线名称。
- 设置单排或双排、工位总数;双排时继续选择编号方式。
- 检查布局预览,必要时在工位输入框修改名称。
- 保存后在列表核对车间、布局及工位数量。
- 到终端管理为对应工位绑定设备,再用于排产。
双排编号如何核对
横向连续表示上排按 1、2、3…编号,下排接续;奇偶分排表示上排为 1、3、5…,下排为 2、4、6…。工位编号和名称可能不同,绑定终端时同时核对位置与名称。
修改已有产线
编辑前检查终端绑定和运行任务。改变工位数量、布局或名称后,按页面校验保存,再核对绑定与排产;被使用的工位无法调整时,先处理业务引用,不直接删除重建。
完成检查
布局图与现场一致,终端绑定到正确工位,排产选择产线后可识别目标工位。布局较宽时在工位区域横向滚动,避免漏看右侧工位。